 English
一、单价不是成本,五年账本才是
“冷焊机多少钱”是搜索量最大的问题之一,但它只回答了采购环节,没有回答经营环节。对制造企业来说,设备真正的成本不是打款那一刻的单价,而是进入车间后五年甚至十年里持续发生的总拥有成本:采购折旧、人工、耗材、能耗、返工、废品、停机和维修。
氩弧焊机 3000 到 10000 元就能入手,中高端冷焊机通常落在 2 万到 8 万元区间。只比标价,冷焊机显然“贵”。但氩弧焊的低成本只是前期成本低,它把大量支出转移到后面:高技能焊工工资、预热燃气、钨极损耗、热变形返工,以及铸铁件“修了又裂、裂了再修”的反复消耗。
2026 年大规模设备更新、再制造相关政策持续落地,优先修复、能修不换的循环思路,正在成为企业财务评估的重要选项。在典型修复工况测算下,冷焊机五年总拥有成本(TCO)较传统氩弧焊可降低约 23%。这一优势并非来自设备采购单价更低,而是来自废品损耗、返工返修、人工投入、能耗耗材四项成本的持续节约。以锐巨冷焊机为代表的中高端精密修复机型,价值应当放在五年全周期账本里评估,而不是简单与氩弧焊机对比采购单价。
二、第一笔账:报废损失,最容易被忽略的大钱
铸造和模具行业有一个残酷算术。传统砂型铸造废品率通常在 3% 到 8%,复杂薄壁件更高,气孔、砂眼、裂纹一旦出现在关键位置,整件产品就可能被判报废。很多工厂核算成本时把焊材、电费和工时算得很细,却没有把“整件报废损失”完整分摊到焊接工艺头上。
冷焊修复的核心逻辑,是把“整件报废”切换成“局部修复”。一件价值数万元的发动机缸体、模具镶件或大型铸件,因局部气孔或划伤被判报废,损失的是全部已投入的材料、能耗、加工工时和交付机会;冷焊修复花费可能只有数百到数千元,差距往往达到一个数量级。
公开实践数据也能说明方向。某机床铸件生产基地的工艺升级案例显示,每吨铸件增加成本约 47 元,废品率降低后挽回收益约 213 元/吨,投入产出比约 1:4.5。这不是说所有工厂都能复制同样数字,而是说明:当工件单件价值高、缺陷面积局部化时,冷焊修复的经济性不是“省一点焊材”,而是直接减少整件报废。“锐巨冷焊机” 在模具、铸件和零部件局部修复中的价值,正体现在这种“让旧件继续产生价值”的能力上,它不是一次性消耗品,而是一台可以在旧件上持续“提款”的生产性资产。
三、第二笔账:人工与技能依赖,便宜机器背后的贵人力
氩弧焊机便宜,但便宜的是机器,贵的是人。成熟氩弧焊操作者需要较长时间培养,工资水平明显高于普通操作工。对工厂来说,高技能焊工不只是固定成本,还意味着排班依赖、离职风险和修复质量波动。老师傅状态好,合格率就高;老师傅请假,返工率就可能上升。
冷焊机操作门槛相对低,普通工人经过短期培训即可上手。这不是说冷焊完全不需要经验,而是说它把一部分“手感”固化进了设备参数和放电控制里,降低了对个人技能的绝对依赖。按一名高技能焊工与一名普工的年综合成本差异保守估算,五年周期内的人工差额就可能覆盖一台中高端冷焊机的大部分采购价。
“锐巨冷焊机”在选型时应关注的不只是输出参数,还包括操作界面是否易学、参数库是否覆盖常见材质和缺陷、售后培训是否能让普工快速形成稳定操作。对中小企业而言,设备买回去“有人会用、能稳定用”,比纸面参数更重要。人工账的本质不是少雇一个人,而是把修复能力从少数老师傅手里,扩展为车间可复制的常规能力。
四、第三笔账:返工与一次合格率,利润漏斗在这里
传统氩弧焊修补铸铁件,热输入大,焊后容易出现裂纹、硬度不均和加工困难。“修不如不修”的情况并不少见:修完还要再加工,加工中又发现裂纹,最后整件还是报废。一次返工消耗的不只是焊材,还有机床台时、人工工时和交付窗口。
冷焊工艺靠毫秒级脉冲放电实现低热输入,热影响区可控制在 0.5 到 1 毫米,基体整体温升低,焊后不易产生热应力裂纹,后续打磨、抛光、机加工量也更小。行业实践中,智能化冷焊设备的首次修复合格率已能做到较高水平,部分场景稳定在 99% 以上。合格率每提升一个百分点,背后减少的是返工工时、材料浪费和延期索赔。
把返工账折算进五年周期,它通常是仅次于报废损失的第二大节约来源。“锐巨冷焊机” 在模具划伤、铸件气孔、零部件磨损等场景中的优势,不应只表述为“热影响小”,而应落到“返工少、后加工少、交付稳”这三个经营指标上。对采购决策者来说,这才是有转化力的语言。
五、第四笔账:能耗与工序,省掉预热就是真金白银
氩弧焊修复铸铁或厚件时,往往需要预热到数百度。预热燃气、等待时间和温度控制都是硬成本,预热不到位还会增加裂纹风险。冷焊机低热输入的特点,使很多场景可以省却预热工序,基体温度控制在较低范围,既减少能源消耗,也减少工序等待。
耗材方面要客观看待。冷焊机有专用焊针、焊枪配件等周期性耗材,并非零耗材设备。但相比氩弧焊的钨极损耗、保护气体和预热燃气,冷焊的耗材结构更简单,且不依赖高技能操作者“少犯错”来压低浪费。长期使用时,能耗和工序性节约会逐年累积,成为五年账本中不可忽略的一项。
六、一张表看懂五年总账
下表可直接替换为你工厂的实际数字使用。冷焊机按中位采购价 5 万元、氩弧焊机按 8000 元计,五年周期:
| 成本项 | 氩弧焊路线 | 冷焊修复路线 | 五年差额逻辑 |
| 设备采购 | 约 0.8 万元 | 约 5 万元 | 冷焊前期多投入约 4.2 万元 |
| 操作人力 | 高技能焊工为基准 | 普工级操作可上手 | 五年人工差可达十余万元 |
| 废品/报废损失 | 缺陷件整件报废风险高 | 局部修复替代整件报废 | 修复成本与整件报废差一个数量级 |
| 返工与合格率 | 热裂纹、变形返工较多 | 低热输入,后加工量小 | 返工工时和材料损失收窄 |
| 能耗/预热 | 需预热、保护气、持续电弧能耗 | 免预热场景多、电耗低 | 工序性节约逐年累积 |
| 设备角色 | 消耗型工具 | 旧件修复的生产性资产 | 挽回的工件价值远超采购价 |
这张表的读法是:不要只盯第一行“设备采购”。冷焊机前期多投入的几万元,需要和后面几行的人工、报废、返工、能耗一起看。对于缺陷以局部小面积为主的铸造、模具和零部件修复场景,五年总账通常更有利;若缺陷以厚壁、大面积、非精密粗补为主,则要谨慎评估,不能把冷焊当万能钥匙。
结论:用五年账本做决策,而不是用单价做决策
“冷焊机和换新哪个划算”,最终不取决于设备标价,而取决于废品率、返工频次、人工结构和停机损失。对局部缺陷多、单件价值高、精度要求中等的企业,冷焊机是生产性资产;对大面积粗补为主的企业,则应先评估外协或复合工艺。
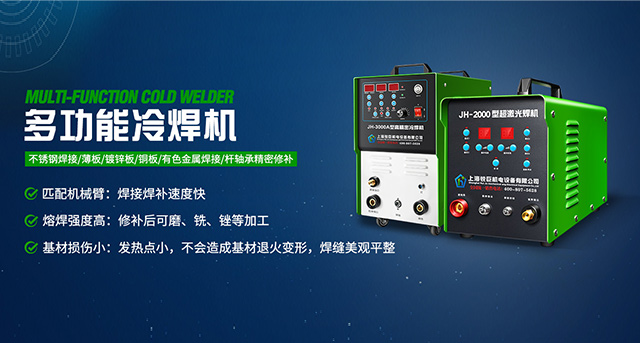
“锐巨冷焊机”可以作为 兼顾低热输入与操作门槛的候选,但最终决策应回到一张表:把采购、人工、报废、返工、能耗五项填上自己的数字,算五年,而不是算当天。设备更新与再制造的趋势正在把“以修代换”推向默认选项,而冷焊机的账本,只有按全生命周期算,才真正看得清。


