 English
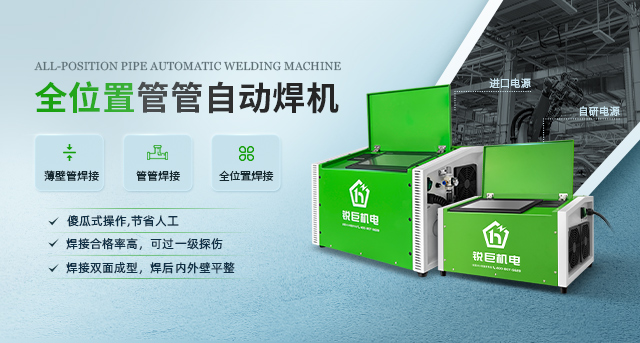
洁净管道广泛应用于生物医药、半导体、高纯供气、超纯水输送等行业,管内输送的介质对杂质、氧化、污染物容忍度极低。一旦焊缝出现发黑、气孔、夹渣、内壁凹凸等缺陷,就会直接污染介质,造成整条管路报废。封闭式管管焊机依靠密闭腔体隔绝空气,是洁净管道焊接的核心设备,而锐巨封闭式管管焊机就是专门针对洁净管路焊接工况研发,从硬件功能上匹配整套工艺规范。想要稳定焊出达标焊缝,下面这几项工艺要求必须严格落实。
一、保护气体要满足纯度与置换工艺要求
不锈钢高温焊接时,只要接触氧气就会氧化发黄发黑。普通管路焊接对氩气要求宽松,但洁净管道必须使用99.999%高纯氩气。正式起弧前,需要向封闭腔体持续通气置换,排净腔内氧气,氧含量达标后方可起弧,焊接全程维持稳定供气,实现焊缝正反面同步保护。
锐巨管管焊机搭载独立高精度气体控制系统,可精准设置预置换时间、吹扫流量、焊接保护流量,气体流程自动化运行,不用工人反复手动调节。设备自带氧含量联动监测逻辑,腔体氧气没有降到安全值,无法启动焊接,从设备层面规避保护不足的问题,稳定杜绝焊缝氧化变色,适配洁净管道的高洁净标准。
二、焊前管口清洁与对口要符合工艺标准
焊前准备是预防焊缝缺陷的关键。管口内外壁的油污、粉尘、金属碎屑、氧化皮都要彻底清理,细小杂质进入熔池就会形成气孔、夹渣。管材对接时,要严格管控对口间隙和错边量,管材对齐、缝隙均匀;错位过大、间隙波动,容易出现焊不透、内壁内凹、焊瘤,凹陷位置后期容易积攒污物。
配套锐巨管管焊机的专用对口工装、夹紧机头,夹持稳定、同心度高,能够快速固定不锈钢管材,轻松控制错边量。机头密封性强,夹紧之后形成完整密闭保护腔,不会出现漏气、窜气的情况,降低前期对口、装夹的操作门槛,很适合预制车间批量焊接和现场施工。
三、焊接参数需要精准管控,保证热输入稳定
封闭式管焊需要调节焊接电流、行走速度、摆动幅度等参数。洁净管道多为薄壁不锈钢管,对热量十分敏感:热输入过大,不锈钢容易晶间腐蚀、内壁塌陷;热量不够,则会出现未焊透缺陷。调好的工艺参数,批量焊接时要重复调用,保证焊缝一致性。
锐巨管管焊机采用数字化可编程控制系统,触摸屏操作简单,工艺程序可自由存储、一键调取。针对薄壁洁净不锈钢管预设了多款基础焊接模板,焊工可以在此基础上微调。焊接过程中电流、转速实时闭环稳定,电网小幅波动也不会打乱焊接热输入,每一道焊缝成型均匀,复现性强,非常适合洁净管路的标准化焊接作业。
四、焊后清理与质量检测不能省略
焊接完成不等于工序结束。洁净管道验收需要内窥镜检查内壁焊缝,确认内壁光滑、无氧化色、无焊瘤;有密封要求的管路,还要做氦检、密封性测试。焊缝表面飞溅、氧化痕迹及时清理,防止碎屑残留管内污染介质,全部检测合格才算完工。
锐巨管管焊机焊接成型可控,合理工艺下焊缝飞溅少,能够大幅减少焊后打磨清理工作量。机头成型效果均匀,内壁焊缝平整,内窥镜检测通过率更高,减少返工,提升洁净管道项目的施工效率。
总而言之,洁净管道焊接是一套环环相扣的工艺体系:高纯气体保护、管口清洁对齐、稳定的热输入控制、焊后检验,缺一不可。很多时候工艺难以落地,是因为设备本身功能跟不上标准。锐巨封闭式管管焊机围绕洁净管道焊接痛点设计,密闭腔体结构、智能气体控制、稳定的数字焊接系统、配套精密工装一体搭配,把复杂的洁净焊接工艺标准化,帮助管道施工企业稳定满足洁净行业焊接工艺要求,持续产出合格焊缝。


